

实验室小型喷雾干燥机|益生菌喷雾干燥与活性保护研究
益生菌包含双歧杆菌、乳酸菌、鼠李糖乳杆菌等,是食品、保健品、饲料领域热门原料。但益生菌菌体脆弱,高温、脱水、渗透压冲击都会造成菌体失活。冷冻干燥虽然活菌率高,但设备成本高、处理量小、放大难度大。实验室小型喷雾干燥机凭借快速成粉、操作简便、贴近工业化的特点,成为益生菌粉剂前期配方筛选、工艺探索的主流设备,不过干燥过程中的热冲击、脱水胁迫是影响益生菌活性的核心难点。
一、喷雾干燥过程中益生菌失活的主要机理
小型喷雾干燥为瞬时干燥,菌体损伤主要发生在三个阶段:
- 雾化阶段:菌体随料液被剪切雾化,高剪切力会对部分菌体细胞膜造成机械损伤;
- 恒速干燥阶段:液滴表面水分快速蒸发,菌体周边渗透压急剧升高,细胞脱水皱缩,细胞膜结构受损;
- 降速干燥阶段(热暴露阶段):液滴含水率下降,导热能力变差,菌体温度快速上升,蛋白变性、胞内酶失活,这是活菌大量损失的主要环节。
重点:不是进风温度,而是菌体所处的湿球温度、受热时长,决定最终存活率。喷雾干燥物料受热时间通常仅几秒,相比烘箱长时间加热,优势明显,但远高于冻干的低温环境。
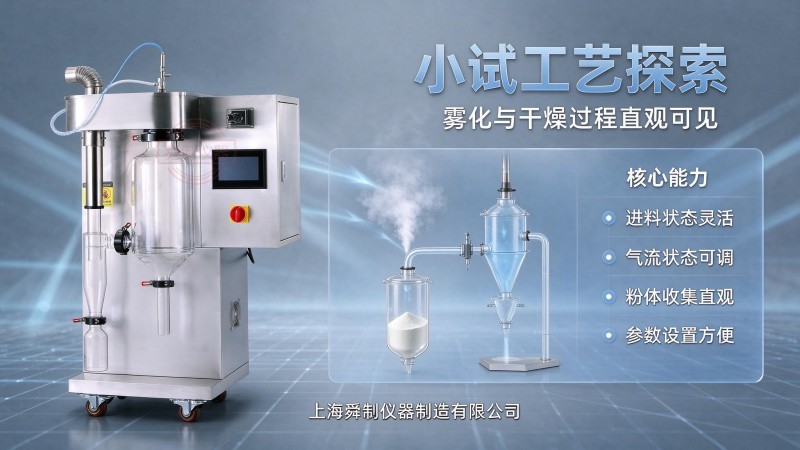
二、小型喷雾干燥机关键参数对益生菌活性的影响
1. 进风温度(影响最大)
进风温度越高,干燥速度越快、成品含水率越低,但益生菌死亡率显著上升。
- 常规益生菌试验区间:110~150℃
- 乳酸菌、植物乳杆菌耐受相对好,可控制 120–140℃;
- 双歧杆菌、长双歧杆菌耐热性差,建议进风≤120℃,温度超过 150℃活菌数会断崖式下跌。
- 弊端:进风温度过低,干燥不充分,粉末水分偏高,储存过程活菌持续衰减,容易吸潮结块。
2. 出风温度(核心控制指标)
出风温度直接反映粉末离开干燥塔时的温度,是益生菌工艺第一控制点。 推荐区间:60~75℃,尽量不要长期高于 80℃。 出风温度稳定,才能兼顾含水率和活菌保留。实验室操作时,一般通过调节进料速度来稳定出风温度。
3. 进料流量
进料快:液滴变大,干燥不彻底,水分高,活菌短期好看,但储存稳定性差; 进料慢:液滴小,受热更充分,热损伤加大,活菌下降。小型机进料流量一般 3–10 mL/min,需要配合温度匹配。
4. 雾化压力 / 雾化气流
雾化压力高,雾滴更细,比表面积大,干燥更快,但剪切损伤增加,同时更容易受热; 雾化压力偏低,雾滴偏大,容易粘壁、湿粉收集失败。二流体小型喷雾干燥机常用 0.15–0.25 MPa。
5. 料液固形物与保护剂体系(和设备工艺同等重要)
单纯菌液直接喷雾干燥,存活率通常不足 10%,必须添加保护剂,保护剂和喷雾工艺协同作用:
- 糖类保护剂:脱脂乳粉、麦芽糊精、海藻糖、蔗糖、乳糖;海藻糖对细胞膜保护效果突出;
- 多元醇类:甘露醇;
- 蛋白类:乳清蛋白、酪蛋白,形成保护膜,缓冲热冲击; 常用复配方案:海藻糖 + 脱脂乳粉,是益生菌喷雾干燥经典保护体系。 料液固形物一般控制在 20%–30%,固形物过低,保护剂浓度不足,保护效果差。
6. 干燥塔内氧含量
好氧型益生菌、极易氧化菌株,普通开式小型喷雾干燥机内空气含氧量高,干燥与储存阶段加速失活;这类物料适合闭路循环喷雾干燥机(氮气循环),隔绝氧气,大幅提升储存期活菌稳定性。
三、益生菌喷雾干燥常见试验现象与优化方案
- 刚喷完活菌很高,放几天快速掉菌 原因:粉末水分偏高、保护剂不足、接触氧气; 方案:适度提高进风温度,把水分控制在 4%–6%;采用氮气保护包装;优化保护剂配方。
- 活菌率很低,大量失活 原因:进风 / 出风温度过高、没有保护剂、均质剪切过度; 方案:降低进风温度,优先用海藻糖 + 乳粉复配保护体系,降低雾化压力。
- 粘壁严重,收粉率低 原因:温度偏低、固形物低、物料含糖高; 方案:小幅提升出风温度,调整保护剂配比,增加麦芽糊精比例提升玻璃化转变温度。
- 粉末很细、静电严重 益生菌细粉静电大,收集困难,可选用带双旋风分离器的实验室机型,提升收集效率。
四、实验室小型喷雾干燥机做益生菌研发的优势
- 样品用量少,几十到几百毫升菌悬液即可完成一组正交试验,适合大量配方、保护剂筛选;
- 工艺参数独立可调,进风、出风、进料、雾化压力精准可控,方便做单因素、响应面优化;
- 干燥机理和工业大型喷雾干燥一致,工艺可放大性远优于冻干小试,企业后期量产转化更顺畅;
- 出粉速度快,十几分钟即可拿到成品,快速检测活菌数、水分、色泽、流动性;
- 可对比不同菌株耐热性,快速筛选适合喷雾干燥的益生菌菌株。
五、适用方向与选型提示
适用产品:益生菌固体饮料、宠物益生菌、水产益生菌、饲料添加剂、发酵果蔬益生菌粉。 选型建议: 普通乳酸菌筛选:标准开式小型喷雾干燥机; 双歧杆菌、极易氧化菌株、高附加值益生菌制剂:优先闭路氮气循环喷雾干燥机,降低氧化损伤。
六、小结
实验室小型喷雾干燥机不是单纯 “把菌液烘干”,设备的温度、雾化、风量参数,直接决定热胁迫与剪切胁迫程度;工艺参数 + 保护剂配方共同决定益生菌存活率。在合适工艺下,多数乳酸菌喷雾干燥存活率可以做到 40%–70%,为益生菌粉剂工业化开发提供可靠小试数据。